TGViewer
Channel Public Channel
(АЦТ) Ассоциация цифровой трансформации - главный инфо-канал

(АЦТ) Ассоциация цифровой трансформации - главный инфо-канал

@digital_transform_association

Главный информационный канал

Связь с АЦТ: https://dia.ru/form

E-mail: office@dia.ru

Последние новости: https://dia.ru/news

Сайт ассоциации: https://dia.ru
Subscribers
543
Photos
667
Videos
32
Links
333

Showing posts older than #879 · Back to latest

Older Posts 16 shown
Post #874 112
#КиноСуббота

Кто убил «BlackBerry» (BlackBerry, 2023)

Канадский фильм Мэтта Джонсона снят по книге журналистов Джеки Макниш и Шона Силкоффа «Losing the Signal» и рассказывает историю Research In Motion — компании из Ватерлоо, создавшей первый массовый смартфон. В 1996 году два инженера, Майк Лазаридис и Даг Фрегин, объединяются с жестким менеджером Джимом Балсилли: инженеры отвечают за продукт, менеджер — за продажи и деньги. Главные роли исполнили Джей Барушель и Гленн Хауэртон, премьера картины прошла в конкурсе Берлинского кинофестиваля.

Но чем этот фильм интересен и почему попал в нашу подборку?

Продукт в фильме рождается из ограничения. Сети конца девяностых физически не выдерживали массовую мобильную почту, и главный аргумент на переговорах с оператором — расчет: протокол RIM позволяет держать в сети полмиллиона устройств одновременно там, где раньше работал десяток. По той же логике команда позже строит мессенджер: сообщения идут через канал данных и остаются бесплатными, пока операторы берут деньги за каждую SMS. Инженерное решение здесь и есть бизнес-модель — прямого кода методики нет, но принцип «продукт из ограничения» узнает любой конструктор.

Вторая линия — цена роста. Пока компания мала, она живет как мастерская: общие киновечера, споры у доски, инженеры как соавторы продукта. С ростом заказов традиции отменяются за ненадобностью, звезд из больших корпораций переманивают зарплатами, и авторы превращаются в исполнителей. Фильм показывает вовлечение сотрудников (C2-02 в Методике АЦТ) через его разрушение: удержать людей деньгами получилось, удержать отношение к продукту — нет.

Центральная сцена картины длится несколько минут: январь 2007 года, Лазаридис смотрит презентацию iPhone. Устройство без клавиатуры кажется ему инженерной ошибкой — и одновременно пугает. Сигнал о смене парадигмы прозвучал громко и публично — и был отвергнут. Ровно для этой задачи существует форсайт-анализ (K1-02): отличать новые явления, которые перейдут в закономерности, от модных отклонений. Сюжет фильма — цена решения этой задачи задним числом.

Ответ на iPhone компания дает в спешке: сенсорный аппарат обещан оператору к сроку раньше, чем о нем узнали собственные инженеры. Производство переносится на аутсорсинг, сроки разработки ужимаются под дату анонса, и устройство уходит к покупателям недоработанным. Догоняющая перестройка — самая неблагодарная форма управления изменениями (C5-03): все обходится дороже и получается хуже, чем получилось бы из позиции силы.

Сегодня сигналы технологической волны читаются раньше: патентная аналитика, данные о поведении пользователей и регулярный форсайт как процедура заменяют случайное озарение у экрана. Сама инерция успеха никуда не делась — методы наблюдения изменились, а соблазн не заметить неудобное явление остался прежним.

Финальные титры фильма фиксируют дистанцию падения: на пике BlackBerry занимал 45 процентов мирового рынка мобильных телефонов, сегодня его доля равна нулю. Технологии компании оставались сильными до самого конца — из строя вышел механизм, которым руководство решало, что считать угрозой, а что модой. Ради наблюдения за этим механизмом фильм и стоит смотреть.
  • ❤ 3
  • 🔥 1
Post #873 83
В прошлом выпуске мы разбирали «Форд против Феррари» — историю о том, как внутри крупной компании соревнуются скорость инженерного цикла и скорость согласований, и чего стоит программе каждый лишний контур контроля.

Сегодняшний фильм показывает противоположную ситуацию. Инженерная составляющая у героев безупречна: команда собирает прототип за ночь, добивается от сети связи показателей, которые операторы считали недостижимыми, и годами удерживает технологическое лидерство в своей категории. Компания проигрывает на другом уровне — при оценке внешнего сигнала о смене технологической парадигмы.

Причина таких поражений устроена рационально. В период максимальной доли рынка внутренняя отчетность компании не фиксирует угрозу: выручка растет, действующий продукт превосходит новинку по надежности, цене и требованиям основных клиентов. Решение отложить ответ на новую технологию принимается на основании корректных данных и проходит все уровни согласования. Ошибка находится не в расчетах, а в границах сравнения: новинку оценивают по критериям текущего рынка, тогда как она создает собственный. К моменту, когда новый рынок становится видимым в отчетности, преимущество во времени уже потеряно.

Сегодняшняя картина восстанавливает этот механизм по шагам — на истории компании, чье устройство еще недавно лежало в кармане у половины делового мира. Продолжает нашу рубрику...
Post #872 105
1. Ozon запустил пилотную версию ИИ-ассистента для покупателей — на первом этапе он доступен ограниченному числу пользователей и помогает тем, кто не определился с выбором товара. В ИИ-режиме помощник задает уточняющие вопросы о бюджете, важных характеристиках и задаче покупки, после чего подбирает варианты с учетом стоимости, сроков доставки, рейтинга и отзывов. Ассистент работает на обезличенных данных площадки: анализирует поисковые запросы, историю покупок и отзывы.

2. «Делимобиль» отчитался о рекордных 13,8 млн пользователей — база зарегистрированных пользователей сервиса во втором квартале достигла максимума за всю историю компании. Количество проданных минут на один автомобиль выросло на 31%, общее число проданных минут составило 560 млн — на 16% больше, чем годом ранее. Расходы на ремонт и обслуживание автомобилей в расчете на одну проданную минуту снизились на 33% год к году. В первом полугодии сервис стал доступен в шести новых городах в «легком» формате, без разворачивания дополнительной инфраструктуры.

3. Собянин рассказал о внедрении ИИ на московских промышленных предприятиях — главным полигоном для таких решений стала особая экономическая зона «Технополис Москва», где работают более 240 высокотехнологичных компаний, создавших свыше 33 тыс. рабочих мест. По словам мэра, умные алгоритмы и цифровые сервисы применяются для создания инновационной продукции, автоматизации внутренних процессов и повышения безопасности производства. Подобрать цифровые инструменты промышленники могут в «Банке технологий» — городском реестре отечественного программного обеспечения и оборудования.

4. Спутник «Электро-Л» №5 введен в эксплуатацию — «Роскосмос» завершил проверки технического состояния аппарата на геостационарной орбите в точке стояния 76 градусов восточной долготы и принял его в состав космической системы. Гидрометеорологический спутник был запущен 12 февраля с Байконура ракетой «Протон-М». Сейчас на орбите штатно работают четыре аппарата серии — №2, №3, №4 и №5, образующие орбитальную гидрометеорологическую группировку.

5. МАИ и МФТИ создали первый в России спутниковый двигатель на криптоне — двигательная установка малой мощности специально спроектирована под криптон в качестве топлива. Криптон в десятки раз дешевле традиционного ксенона, что снижает стоимость выведения и эксплуатации малых космических аппаратов. Разработка предназначена для маневрирования спутников на орбите, в том числе в составе многоспутниковых группировок.

6. Российские ученые разработали алгоритм полета робота-шмеля — микродрон с машущими крыльями сможет имитировать маневры настоящего насекомого. Такие аппараты рассматриваются для опыления растений в теплицах и вертикальных фермах, а также для разведки и мониторинга в стесненных пространствах, где обычные дроны неприменимы.

7. «Дар» и «Эсдиай Солюшен» договорились о партнерстве в области управления данными — компания «Дар» (входит в ГК «Корус Консалтинг») будет предлагать заказчикам MDM-систему Semantic MDM для централизованного управления нормативно-справочной информацией: справочниками, каталогами и классификаторами. Партнерство закрывает полный цикл — от методологии и регламентов до внедрения решения, поддерживающего качество и согласованность корпоративных данных.
Post #871 98
Российские застройщики сократили горизонт стратегического планирования более чем вдвое: до полутора лет с прежних трех-пяти. Об этом в конце июля 2026 года сообщили эксперты, опрошенные РИА Недвижимость; причинами названы повышение ключевой ставки и последующая неустойчивость макроэкономических условий. Чем короче горизонт, тем выше цена ошибки в оценке положения: времени на пересмотр решения остается меньше. Четыре инструмента этой статьи составляют основу такой оценки.

Это тридцать первая статья цикла. Открываем группу E «Стратегия и инновации» и подгруппу E1 «Базовый стратегический анализ».

В этой статье разбираем:

— SWOT-анализ (SWOT Analysis) — оценка положения компании по четырем категориям: сильные и слабые стороны, возможности и угрозы.

— Анализ по видам деятельности (Activity-based Costing) — распределение расходов по операциям, которые их порождают, вместо разнесения пропорционально объему продаж.

— Пять сил Портера (Porter's Five Forces) — оценка давления на предприятие по пяти направлениям: заменители, новые участники, поставщики, потребители и соперничество внутри отрасли.

— PESTLE-анализ (PESTLE Analysis) — изучение внешних условий по шести разделам: политика, экономика, общество, технологии, право, экология.

По каждому инструменту — происхождение, суть и механика, границы применимости, чек-лист перед проведением и разбор типичных ошибок.

🔗Читать на сайте АЦТ: https://dia.ru/news/5974
Post #869 78
Airbus A380: две версии САПР в одной корпорации и 4,8 млрд евро недополученной прибыли

В декабре 2000 года наблюдательный совет Airbus утвердил программу A380. Европейский производитель заходил в сегмент, который Boeing удерживал тридцать лет: очень большие дальнемагистральные самолеты. Двухпалубная машина на 525 мест в типовой компоновке предназначалась для перевозок через перегруженные узловые аэропорты. Бюджет разработки оценивали примерно в 9 млрд евро.

Разработку вели на шестнадцати площадках в четырех странах, окончательную сборку — в Тулузе. Опытный образец поднялся в воздух в апреле 2005 года, сертификаты регуляторов программа получила в декабре 2006 года, первый серийный самолет передали Singapore Airlines в октябре 2007 года, на два года позже плана. Основной причиной задержки Airbus назвал несовместимость средств параллельного проектирования, применявшихся при разработке установки электрожгутов.

Что хотели сделать

Разработку построили вокруг общего трехмерного макета: его вели в Тулузе, подразделения передавали туда свои секции. Французские и британские конструкторы работали в CATIA V5. Немецкие и испанские остались на V4.

Решение оставить две версии выглядело тогда обоснованным. Работы начались раньше, чем V5 стала доступна. Пятая версия была полной переработкой продукта, а не очередным обновлением, поэтому перевод конструкторского центра означал остановку работ и переобучение конструкторов в середине программы. Расчет строился на том, что обмен данными между версиями удастся наладить в ходе работ.

Где произошел сбой

Слабым местом оказались электрожгуты: около 500 километров проводов и порядка 40 тысяч разъемов на самолет. Немецкие конструкторы не могли вносить изменения по жгутам прямо в общий макет: файлы двух версий не были совместимы. Правки переносили вручную, и в работе оказалось несколько редакций.

Расхождение выявили на этапе сборки: секции фюзеляжа с уже уложенными жгутами прибыли в Тулузу и не состыковались с остальной конструкцией. Часть проводов оказалась короче требуемого. Жгуты к этому моменту были изготовлены и проложены по секциям, поэтому исправление означало демонтаж и повторную прокладку на собранных самолетах, вручную, силами сотен инженеров.

Сколько это стоило

13 июня 2006 года компания предупредила о снижении прибыли примерно на 2 млрд евро, на следующий день акции EADS подешевели примерно на 26%. 1 июля должности покинули глава Airbus Густав Хумберт и сопредседатель EADS Ноэль Форжар. 3 октября EADS оценил совокупное влияние задержки на операционную прибыль за 2006–2010 годы в 4,8 млрд евро. По итогам года показатель EBIT составил 399 млн евро против 2 852 млн годом ранее; в годовом обзоре среди причин, помимо A380, названы расходы по программе A350, курс доллара и рост затрат на исследования.

Что из этого следует

Для предприятия с распределенной разработкой из этой истории следуют три вопроса: в какой версии и в каком формате приходят данные от смежного подразделения или подрядчика, кто отвечает за сборку общей модели и как в нее попадает вчерашнее изменение. Совместимость подтверждается только на потоке изменений за период.

Место в методике АЦТ

Прямо к ситуации относится управление жизненным циклом продукции (G1-02, группа G, 46 часов, сложный): его задача — согласованность и полнота данных о продукте. На втором уровне работает управление данными (H1-01, 36 часов): единые правила качества, форматов и ответственности за данные.

Решение оставить конструкторские центры на разных версиях принималось за пределами инженерного контура и определялось загрузкой персонала и отношениями между подразделениями. Регламент управления данными фиксирует требование, но не дает полномочий обеспечить его исполнение.

Обе системы проектирования работали исправно, каждое подразделение выпускало корректную документацию в своей среде, и по отдельности претензий не возникало ни к одному из участников. Потери возникли на переходе между площадками, за который персонально не отвечал никто. Чем шире география разработки, тем дороже обходится нераспределенная ответственность за общую модель.
  • ❤ 1
Post #868 79
SMED: что такое быстрая переналадка, внутренние и внешние операции и влияние на размер партии

Размер производственной партии на большинстве предприятий определяет не заказчик, а время переналадки оборудования. При смене оснастки в четыре часа выпуск малыми партиями экономически не оправдан. Следствием становятся крупные партии, склад готовой продукции и срок исполнения заказа в недели.

Происхождение метода

Систему разработал японский инженер Сигэо Синго. Первый шаг сделан в 1950 году на заводе Toyo Kogyo в Хиросиме, где Синго установил деление операций переналадки на два класса. Окончательный вид система приняла к 1969 году на заводе Toyota: переналадка тысячетонного пресса, по описанию Синго, сократилась с четырех часов до трех минут. Название single-minute exchange of dies означает замену штампа за время, измеряемое одной цифрой в минутах.

Внутренние и внешние операции

Основное разделение метода определяется моментом выполнения операции. Внутренние требуют остановки оборудования: съем штампа, установка нового, выставление размера. Внешние выполняются при работающем станке: доставка оснастки, подготовка крепежа, проверка комплектности. На необследованном участке существенную долю простоя составляют операции второго типа.

Порядок работы

Метод построен на четырех шагах. Первый: зафиксировать операции переналадки хронометражем, обычно видеосъемкой. Второй: разделить их на внутренние и внешние. Третий: перевести максимум внутренних операций во внешние организационными средствами, например заранее подготовленной тележкой с оснасткой. Четвертый: сократить оставшиеся внутренние операции техническими решениями, от быстросъемных зажимов до упоров, задающих положение.

Разбор на примере

Португальский завод Aspöck Portugal, выпускающий световые приборы для автомобилей, сокращал время переналадки термопластавтоматов. Исходное состояние измеряли по видеозаписи и данным учета: 37 наблюдений за сменой пресс-формы, для работы выбрали машину с наибольшими потерями.
Хронометраж показал, что первый наладчик выполняет 44 внутренние операции и две внешние, второй 31 внутреннюю. Время переналадки определяли по более длинной последовательности: 48 минут 30 секунд, в составе которых 11 потерь на ожидание и перемещения.

Часть операций перевели во внешние, часть перераспределили между наладчиком и техником по робототехнике, для новой последовательности разработали стандарт работы. Время переналадки сократилось до 29 минут 41 секунды, на 38,8%. Проверка на 13 последующих переналадках результат подтвердила.

Границы применимости

Метод результативен при частых переналадках и высокой загрузке оборудования. Если простои вызваны иными причинами, сокращение времени смены оснастки на выпуске не отразится. Вторая граница экономическая: предприятие, ускорившее смену оснастки и сохранившее прежний размер партии, получает свободные часы оборудования без изменения сроков поставки.

Место в методике АЦТ

Быстрая переналадка значится под кодом A3-05 в группе A «Операционная эффективность»: 6 часов теории, 14 часов практики, категория сложности «простой». Это один из наименее трудоемких инструментов группы, что объясняет применение метода на первом этапе проектов повышения производительности.

Инструмент связан с общей эффективностью оборудования (A3-04), показывающей долю времени, теряемого на переналадках. Смежные инструменты: выравнивание производства (A3-06) и работа точно вовремя (A3-07), для которых сокращенная переналадка выступает условием перехода к малым партиям.

Вывод


SMED меняет экономику размера партии. Пока переналадка занимает несколько часов простоя, предприятие производит продукцию с опережением спроса и содержит запасы. После сокращения времени смены оснастки минимальная оправданная партия уменьшается, а вместе с ней складские остатки и срок исполнения заказа.

Этим определяется порядок применения: результат достигается совместно с решением о размере партии на уровне планирования. В отсутствие такого решения сокращение переналадки остается локальным улучшением участка.
Post #867 80
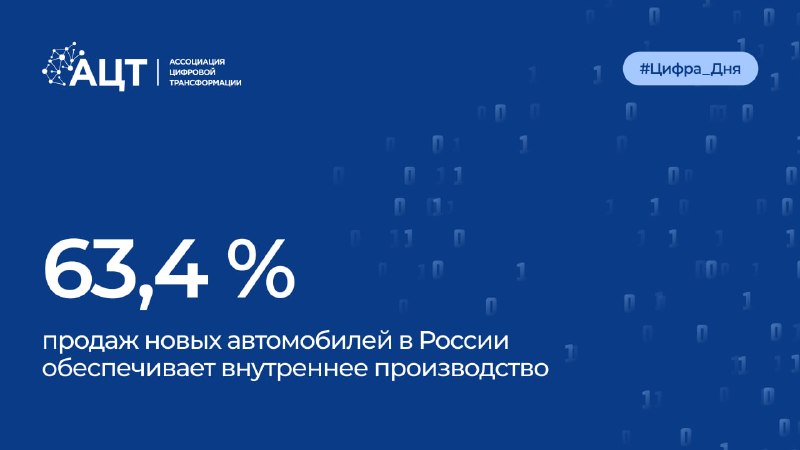
63,4% автомобилей, проданных в России с начала года, произведены внутри страны — доля отечественной сборки выросла за год более чем на восемь процентных пунктов. Выпуск машин на российских площадках увеличился на 26,5%, до 516,4 тыс. штук за семь месяцев. Данные оператора электронных паспортов опубликованы 3 августа и подтверждаются статистикой Минпромторга.

Всего за семь месяцев продано 815,1 тыс. транспортных средств всех типов — на 10% больше прошлогоднего. Рынок прибавил около 74 тыс. машин, а внутреннее производство — около 108 тыс.: локальная сборка закрыла весь прирост рынка и дополнительно вытеснила часть импорта из существующего объема. Июль при этом стал лучшим месяцем года: по данным Автостата от 5 августа, продано 122,1 тыс. новых легковых автомобилей — выше апрельского максимума, и Ассоциация европейского бизнеса днем ранее также зафиксировала лучший месяц с начала года по своей методике.

Лидер июльского рынка — Lada с долей 23,94% и 29,2 тыс. проданных машин; внутри модельного ряда быстрее всего растет обновленная Niva Travel, продажи которой выросли в июле в полтора раза. Второе место у Haval, автомобили которого собирают на тульском заводе. Третье — у Tenet с результатом 12,6 тыс. машин: марки, которой год назад не было в продаже, а сегодня ее седаны выпускаются по полному циклу на петербургской площадке. Верхние позиции рынка теперь занимают автомобили, которые сваривают, окрашивают и комплектуют внутри страны.

За этими долями стоит длинная производственная цепочка: рост локальной сборки на четверть означает соразмерный заказ для второго и третьего эшелонов поставщиков: штамповка, литье, кабельные жгуты, светотехника, сиденья, стекло. Часть этой цепочки создается сейчас — в июле запущено первое в стране производство автомобильных светодиодных фар в Тольятти, и это типовой пример того, как локализация конечной сборки тянет за собой компонентные производства. Государственное финансирование следует той же логике: по профильной программе Фонда развития промышленности основная часть средств — свыше 100 млрд рублей — направлена именно компаниям-комплектаторам, формирующим независимый каркас отрасли.

Годовой темп рынка в июле замедлился до 0,2–1,2% в зависимости от методики — эффект низкой базы исчерпан, прогноз Автостата на год составляет около 1,3 млн машин, общий объем стабилизировался. На таком фоне источник движения виден только отчетливее: перераспределение сборки в пользу российских площадок продолжается прежним темпом, и новый заказ для отрасли сейчас формирует именно оно.

Ориентиром для загрузки мощностей предприятий автокомпонентного контура и смежных отраслей служит локализационный тренд: выпуск на российских площадках прибавляет 26,5% в год, доля внутренней сборки — восемь процентных пунктов, и оба показателя далеки от насыщения. Каждый новый пункт локализации превращается в заказы для смежных производств — от металлообработки до электроники, — и окно для входа в цепочки поставщиков автозаводов, включая новые марки на перезапущенных площадках, остается открытым.
Post #866 94
Российский бизнес перешел от опытов с искусственным интеллектом к требованию измеримого результата. По исследованию сервиса «Работа.ру», охватившему в 2026 году более 400 российских компаний, 17% уже применяют ИИ в бизнес-процессах, а еще 31% планируют внедрение; в числе процессов, где технологию используют системно, называют коммуникации с клиентами. Каждое такое внедрение опирается на сведения о клиенте, уже накопленные предприятием, и упирается в два вопроса: кто отвечает за качество взаимодействия целиком и на каком основании эти сведения используются. Три инструмента этой статьи описывают, как устроена такая работа и в каких границах она ведется.

Это тридцатая статья цикла. Завершаем группу D «Клиенты и рынок».

В этой статье разбираем:

— Управление клиентским опытом (Customer Experience Management, CXM) — управление всем путем клиента во всех точках соприкосновения с компанией, от рекламы до послепродажного обслуживания. Понятие закрепилось за книгой Бернда Шмитта, профессора маркетинга Колумбийской школы бизнеса, вышедшей в 2003 году.

— Этичное управление данными клиентов (Ethical Customer Data Management, ECDM) — сбор, хранение и использование личных сведений прозрачно, с явным согласием и только для согласованных с клиентом целей.

— Анализ данных о клиентах с использованием ИИ (AI in Customer Analytics) — выявление в массивах клиентских данных закономерностей, недоступных при ручном разборе.

По каждому инструменту — происхождение, суть и механика, границы применимости, чек-лист перед внедрением и разбор типичных ошибок.

🔗Читать на сайте АЦТ: https://dia.ru/news/5964
Post #865 75
Программное обеспечение внутри станка: зависимость, которой нет в реестре систем

Распоряжение Правительства №378-р от 26 февраля 2026 года ставит цель на 2030 год: не менее 80% организаций обрабатывающих отраслей переходят на базовое и прикладное российское ПО в системах, обеспечивающих основные производственные и управленческие процессы. Для компаний, где доля государства в уставном капитале превышает половину, установлен более высокий показатель: 95% к тому же сроку.

Формулировка называет два класса ПО, базовый и прикладной. Программа, зашитая в устройство и неотделимая от него, к ним не относится: самостоятельным программным продуктом она не считается и в реестр российского ПО, который ведет Минцифры, не вносится. Ее учитывают в реестре радиоэлектронной продукции Минпромторга — как один из критериев балльной локализации изделия. Два реестра, два ведомства, разные процедуры оценки и никакой прямой связи между ними.

Отчет предприятия о доле российского ПО собирается по одному реестру, а наиболее устойчивая зависимость учитывается в другом. Речь идет о системах ЧПУ, контроллерах приводов, логических контроллерах линий и программном обеспечении испытательных стендов. Этот слой размещается в шкафах управления рядом со станками, в перечень информационных систем предприятия обычно не включается и в показатель импортозамещения не входит.

Неучтенным этот слой остается до первой перенастройки производства. Станок с прекращенной поддержкой продолжает работать, но обновления не получает, и перевод его на новую номенклатуру приобретает непредсказуемый срок: документация на протоколы обмена может отсутствовать, а запрос параметров у производителя направляется в закрытый канал поддержки.

Поэтому при закупке оборудования у поставщика запрашивают доступ к параметрам блока ЧПУ и документацию на протоколы обмена, условия обновления встроенного ПО и порядок действий при прекращении поддержки. В методике АЦТ это относится к управлению рисками проектов (B4-02, 30 часов), где риск оценивается до наступления события. Управляющая часть подлежит замене отдельно от механической: ретрофит сохраняет станину, направляющие и приводы, возвращая предприятию контроль над настройками.

По документам ИТ-подразделения перечень такого оборудования не составить: сведения о блоках ЧПУ содержатся в паспортах станков и находятся в ведении службы главного механика. В методике АЦТ инвентаризация описывается через управление жизненным циклом продукции (G1-02, 46 часов, сложный) — подход, обеспечивающий полноту данных об изделии от появления идеи до списания. По каждой единице оборудования требуются четыре сведения: какая система установлена, какой версии, до какого срока поддерживается и что происходит после.

Срок в распоряжении назначен на 2030 год, и до него остается четыре бюджетных цикла. Перечень станков с истекающей поддержкой определяет, сколько из них попадет в план замещения, а сколько дождется отказа.
Post #864 70
«Кордиант» тестирует компьютерное зрение на конвейере Ярославского шинного завода

Холдинг «Кордиант» начал опытную эксплуатацию системы компьютерного зрения на Ярославском шинном заводе. Камеры вдоль конвейера автоматически распознают и подсчитывают продукцию на участке от сборки до вулканизации. Технологическим партнером выступила Lenta tech, ИТ-направление «Группы Лента». По заявлению обеих компаний, это первый пример применения такой технологии в российской шинной отрасли.

Что распознает система

Модель различает более 30 типоразмеров шин по двум признакам: ширине покрышки и цветным линиям на протекторе. Линии наносятся на заготовку и служат отличительным признаком до формирования рисунка протектора в пресс-форме. Подсчет ведется на конвейерной ленте и на складе вулканизации, а данные о запасах на каждом этапе, от сборки и покраски до выхода изделий после вулканизации, формируются без ручной инвентаризации. Заявленная точность классификации превышает 95%.

Источник экономического эффекта

Вулканизация остается узким участком шинного производства: пресс-формы заняты фиксированное время, и потери на этой операции обходятся дороже, чем на предыдущих. Пока сведения о количестве и типоразмерах заготовок, поступивших к участку, собираются вручную, поток балансируется с опозданием, а конвейер периодически перегружается. Непрерывный подсчет позволяет сменному персоналу реагировать на отклонение в момент его возникновения. По расчетам холдинга, более точное управление движением заготовок увеличит годовой выпуск завода примерно на 15 000 шин. Производственная мощность площадки составляет до 3,2 млн шин в год, поэтому прибавка не достигает половины процента объема. Достигается она без замены оборудования основных участков, за счет точности данных о движении заготовок.

Стадия проекта требует оговорки. Система находится в опытной эксплуатации, а прибавка к выпуску остается расчетной величиной без подтверждения промышленным режимом работы. Испытания должны показать, насколько стабильно модель различает типоразмеры при разном освещении, скорости ленты и положении шины в кадре.

Компетенция, перенесенная из розничной торговли

Видеоаналитику Lenta tech развивала для торговых сетей: определение товара на весах, контроль наличия на полках, приемка овощей и фруктов по качеству. Задача подсчета и классификации объектов в потоке оказалась одинаковой для торгового зала и производственной линии, поэтому модель удалось адаптировать к заводским условиям без разработки отраслевого решения заново.

Для промышленности это меняет расчет стоимости входа в машинное зрение. Часть готовых компетенций находится за пределами профильных промышленных интеграторов, у компаний, которые отрабатывали распознавание объектов на собственных операциях в других отраслях.
Post #863 65
КамАЗ и цифровое производство: PLM, цифровые двойники и роботизация на пути к «заводу будущего»

В машиностроении цифровизация окупается за счет длины производственного цикла. Разработка нового грузовика традиционно занимает годы и требует десятков дорогостоящих натурных испытаний, а требования клиентов увеличивают число вариантов: по данным компании, КамАЗ выпускает до 800 комплектаций автомобилей в год. Управлять таким разнообразием в разрозненных системах и бумажных согласованиях невозможно, поэтому компания последовательно строит сквозной цифровой контур — от конструкторской модели до станка и робота.

Ядром контура стали система управления жизненным циклом изделия и цифровые двойники. Поколение грузовиков К5 разрабатывалось в цифровой среде: конструкция и технологические процессы моделируются до изготовления опытных образцов, часть натурных испытаний заменяется виртуальными, что сокращает сроки и стоимость разработки.

Образцом подхода стал завод каркасов кабин, открытый в мае 2019 года: сварка и окраска каркасов для К5 выполняются роботизированными комплексами, контроль качества покраски усилен системой компьютерного зрения, а MES-система связывает уровень цеха с планированием и формирует цифровой двойник производства, по которому оптимизируются расстановка оборудования и загрузка персонала. Следующим шагом компания называет обслуживание оборудования на основе предиктивной аналитики: переход к ремонту по фактическому состоянию вместо планового графика.

С 2022 года у программы появилась вторая задача: замена программного фундамента без остановки работы. Первоначально контур строился на западных системах. После ухода вендоров КамАЗ вывел из эксплуатации ПО Siemens и перешел на собственную PLM-систему: единое решение создается на базе САРУС, разрабатываемой с Росатомом, и российской T-Flex, а система Kamotive заменила один из модулей прежнего западного комплекса. В июле 2026 года компания завершила внедрение MES-системы Росатома, полностью импортозаместив классы MES и АСУ ТП. Под эти задачи в дочерней Kamaz Digital собрана команда из 200 разработчиков; всего автопроизводители ведут восемь особо значимых проектов по классам CAD, PLM, MES, WMS и QMS, утвержденных правительством. Самой сложной задачей остается замещение ERP-системы SAP — переговоры о переходе идут с 1С.

Роботизация в программе задана числовыми целями. К концу 2026 года парк должен вырасти до 615 роботизированных комплексов, к 2030 году плотность достигнет 230 роботов на 10 тысяч работников — почти втрое выше текущего уровня. Для развития собственной робототехники создано совместное предприятие с ГК «Элемент» и «Эйдос Робототехникой»: компания рассчитывает выводить на производственные линии роботов российской разработки.

Сводных финансовых метрик эффекта КамАЗ не раскрывает, и оценивать программу приходится по косвенным результатам. Поколение К5 доведено до серийного производства в цифровой среде, самый роботизированный завод компании работает в проектном режиме, а сама программа выдержала замену почти всего программного фундамента, не останавливая ни разработку, ни производство.

Из этого опыта следуют два урока. Первый: эффект в машиностроении дает связность, когда PLM, цифровые двойники, MES и роботы работают единым контуром, и выпадение любого звена обесценивает вложения в остальные. Второй: зависимость от поставщика, которого невозможно вернуть, имеет цену, и КамАЗ платит ее годами двойной работы — замещающие системы приходится внедрять на работающем производстве. Проверка для любого промышленного предприятия из этого опыта: какие звенья его цифрового контура держатся на решениях, замены которым на рынке пока не существует.
Post #862 64
Цифровой двойник: от трехмерной модели до участия в управлении

В России не более 1% предприятий готовы к внедрению цифровых двойников, остальным сначала необходимо решить более фундаментальные вопросы. Эту оценку Strategy Partners приводят «Ведомости» в материале от 27 июля. В той же публикации Минцифры сообщило о подготовке мер поддержки для разработчиков двойников и правил обращения с промышленными данными; дорожную карту по заказу ведомства подготовил НИУ ВШЭ.

Отраслевые замеры дают ту же картину. АПКИТ при содействии Минпромторга опросил 39 станкоинструментальных предприятий с ноября 2025 по февраль 2026. К начальному уровню цифровой зрелости с точечной автоматизацией отнесли себя 46%, к среднему уровню с интеграцией и аналитикой — 54%. Высокий уровень, предполагающий машинное обучение и предиктивную аналитику, не выбрало ни одно предприятие. Спрос на двойники и промышленный ИИ в отчете назван ограниченным, а MES-системы для управления производством в реальном времени используют только 10% опрошенных.

Верхнюю границу диапазона показывает «Газпром нефть». На выставке ЦИПР-2026 Александр Дюков сообщил, что цепочка создания стоимости от геологоразведки до реализации нефтепродуктов на 80% покрыта двойниками, и добавил, что компания находится на этапе их интеграции и превращения в агентов. Покрытие и интеграция названы здесь разными этапами: доля показывает, для скольких объектов модели построены, но не то, сколько из них участвует в принятии решений.

Между этими полюсами и возникает путаница: под одним термином продаются продукты разного класса и разной стоимости владения. Критерий различения содержится в методике АЦТ. Цифровой двойник (G2-02) состоит из двух компонентов: цифровой тени, то есть потока данных с датчиков, и математической модели, воспроизводящей поведение объекта. Без телеметрии продукт остается трехмерной моделью для визуализации и документации, без математической модели работает как система мониторинга текущего состояния.

Различать продукты помогают два независимых признака. Первый — масштаб объекта, его же использует дорожная карта НИУ ВШЭ: двойник отдельной единицы (станка или изделия), двойник технологической линии или цеха, двойник производства целиком.

Второй признак описывает, что модель делает с данными: обновляется вручную, отображает состояние по телеметрии либо прогнозирует поведение и выдает рекомендации по режимам. С масштабом этот признак не связан. Двойник цеха может оставаться статичной трехмерной базой данных, тогда как двойник одного насоса способен участвовать в управлении.

Порядок работ методика задает через уровни зрелости. Управление данными (H1-01, 36 часов) относится к первому уровню, базовому: без единых справочников и контроля качества модель не на чем проверить. Цифровой двойник (G2-02, 54 часа, очень сложный) появляется на третьем, в связке с инструментами эксплуатации оборудования и прогнозной аналитики. Один процент готовых у Strategy Partners описывает предприятия, прошедшие эти два уровня; бюджет на закупку дистанцию не сокращает.

По дорожной карте российские разработчики смогут выпускать серийное ПО для двойников уровня цеха к 2029 году, а для двойников уровня производства целиком — к середине 2030 года. До этих сроков предприятие покупает инженерную разработку под собственный состав оборудования и собственные эксплуатационные данные. Требуемый уровень предприятию лучше определить самостоятельно, до начала переговоров с поставщиками.
Post #861 70
92,2 млн тонн грузов составила погрузка на сети РЖД в июле — динамика положительная четвертый месяц подряд. Рост к прошлому году минимальный, 0,1%, однако по сети перемещается физический объем выпуска промышленности, поэтому помесячная погрузка служит барометром производственной активности.

Структура погрузки показывает, в каких сегментах растет производственная активность. Металлолом прибавил 37% и растет второй месяц подряд — это прямой индикатор загрузки электросталеплавильных мощностей. Зерно выросло на 34,3%, каменный уголь на 7,5%, цветная руда на 1,8%. Цемент (+4,1%) и лесные грузы (+7,2%) растут третий месяц подряд, что говорит об устойчивом спросе со стороны строительной отрасли и деревообработки, а удобрения (+4,2%) растут второй месяц.

Более показателен разрыв между тоннажем и транспортной работой. Грузооборот в июле вырос на 6,5%, до 211,5 млрд тарифных тонно-километров, и темп ускоряется четвертый месяц: в апреле и мае было по 4,1%, в июне 4,5%. Сеть перевозит практически тот же тоннаж на заметно большие расстояния — продолжается переориентация грузопотоков на длинные восточные маршруты. Экспортные перевозки в восточном направлении прибавили 6,1%, до 14,7 млн тонн, а внутри этого потока удобрения выросли на 86,9%, железная руда на 20,5%, химикаты на 48,5%, уголь на 8,7%, а перевозки зерна на восток увеличились в 14,1 раза. География роста подтверждает вектор: в лидерах Калининградская (+15,8%), Западно-Сибирская (+11,8%), Забайкальская (+10,5%) и Дальневосточная (+9,1%) дороги.

Семимесячный контекст: с начала года погрузка составила 641,1 млн тонн, на 0,8% ниже уровня прошлого года. Грузооборот за те же семь месяцев при этом вырос — свыше 1,45 трлн тонно-километров, плюс 0,3%: сеть выполняет больше транспортной работы при меньшем тоннаже, и вся положительная динамика сосредоточена в последних четырех месяцах.

Смежные отрасли уже отражают этот разворот в финансовых результатах: Объединенная вагонная компания на прошлой неделе отчиталась о росте чистой прибыли за полугодие в 2,5 раза. Складывается та же картина, которую канал фиксировал на прошлой неделе по производственным календарям флагманов машиностроения: спрос возвращается, и транспортная статистика подтверждает его физическим объемом.

Помесячная погрузка по своей товарной группе — самый оперативный публичный индикатор спроса, доступный руководителю предприятия: сводки сети публикуются в первые дни каждого месяца, то есть на квартал раньше финансовой отчетности потребителей и задолго до официальной статистики выпуска. Металлургам, деревообработчикам и производителям стройматериалов июльский срез дает основание пересматривать планы третьего квартала в сторону увеличения. Второй практический слой — логистический: удлинение восточных маршрутов означает рост транспортной составляющей в цене и сроках, и контракты второго полугодия стоит заключать с поправкой на эту динамику, пока она подтверждается каждым новым месяцем.
Post #860 83
Российские розничные компании называют единый клиентский опыт и персонализацию главными средствами работы с покупателем. По исследованию, которое разработчик цифровых платформ STAQ провел по итогам первого квартала 2026 года, 63% опрошенных ритейлеров относят формирование единого опыта во всех каналах к важнейшим инструментам повышения лояльности, а 78% считают персонализацию одним из ключевых факторов улучшения клиентского опыта. Оба ответа указывают на одно требование: сведения о покупателе должны быть собраны в одном месте и опознаны как принадлежащие одному человеку. Четыре инструмента этой статьи описывают, как такая работа устроена.

Это двадцать девятая статья цикла. Завершаем подгруппу D2 «Клиентский опыт» и открываем D3 «Аналитика и персонализация».

В этой статье разбираем:

— Омниканальная стратегия (Omnichannel Strategy) — единый и бесшовный опыт взаимодействия с компанией во всех каналах: на сайте, в мобильном приложении, в магазине и колл-центре. Название предложил Даррелл Ригби, партнер Bain & Company, в статье в Harvard Business Review в декабре 2011 года.

— Сегментация клиентов (Customer Segmentation) — деление базы на группы, схожие по признакам или поведению, и раздельная работа с каждой из них. Понятие ввел Уэнделл Смит в Journal of Marketing в июле 1956 года, предложив рассматривать неоднородный рынок как совокупность меньших однородных рынков.

— Персонализированный маркетинг (Personalized Marketing) — автоматическая настройка предложения под запросы конкретного клиента по накопленным о нем данным. Технической основой стали рекомендательные системы: термин «коллаборативная фильтрация» появился в 1992 году при описании системы Tapestry, созданной в исследовательском центре Xerox PARC.

— Аналитика поведения клиентов (Customer Behavior Analysis) — выводы о предпочтениях и потребностях, полученные из фактических действий покупателей. Вычислительную основу направление получило в 1993 году, когда исследователи IBM предложили метод поиска ассоциативных правил в больших базах данных, показывающий, какие товары приобретаются вместе.

По каждому инструменту — происхождение, суть и механика, границы применимости, чек-лист перед внедрением и разбор типичных ошибок.

🔗Читать на сайте АЦТ: https://dia.ru/news/5957
Post #859 72
Готовность участка к роботизации: что проверить до подачи инвестиционной заявки

Когда ГК «Цифра» в декабре 2025 года опросила крупные промышленные компании о барьерах роботизации, наряду со сроком окупаемости предприятия назвали состояние собственного производства: необходимость перестраивать цеха, адаптировать пространство под совместную работу людей и роботов, переобучать персонал. 26% ответили, что будут инвестировать в готовые решения, не требующие длительной подготовки производства.
Плотность роботизации в России оценивают в 29 роботов на 10 тыс. работников («Технологии Доверия» и KUKA, 2026) или около 40 при росте на 36% за год (Университет Иннополис по итогам 2025 года). Ориентир национального проекта «Средства производства и автоматизации» — 145 к 2030 году, среднемировой уровень сегодня 177.

Круглый стол Института экономики УрО РАН и НИУ ВШЭ 15 апреля 2026 года пришел к тому же: рост рынка промышленных роботов сам по себе не повышает уровень роботизации, а главные ограничения оказываются управленческими и институциональными. Отдельная дискуссия была посвящена тому, почему предприятия не покупают роботов там, где расчеты показывают окупаемость.

Причина связана с порядком финансирования. Подготовка участка — стабилизация процесса, оснастка, описание операций — предшествует моменту, когда проект получает бюджет. В инвестиционную заявку попадает робот, оснастку под него закладывают реже, а трудозатраты технолога на описание операций не закладывают почти никогда.

Значение подготовки задает сам принцип работы робота: он повторяет операцию с постоянной скоростью и в одном и том же порядке движений. Операции, которые прежде выполнялись с ручной подстройкой оператора, после установки дают брак или остановку ячейки.

Ниже четыре условия, которые проверяют до формирования заявки на закупку.

- 1. Разброс размеров заготовки. Если оператор регулярно поправляет положение детали, не фиксируя это как отдельную операцию, ячейка остановится на первой партии. Повторяемую геометрию на входе обеспечивает оснастка, программа этого не компенсирует.
- 2. Однозначность технологического процесса. Операцию, которую разные смены выполняют по-своему, сначала приводят к единому описанию и только потом программируют. Иначе в управляющую программу закладывается порядок действий одного мастера, и стабильность результата будет зависеть от его смены.
- 3. Номенклатура и частота переналадок. Экономику ячейки определяет время переналадки, а не цикл основной операции. При широкой номенклатуре и мелких партиях робот большую часть смены перенастраивают.
- 4. Наладчик, способный работать без интегратора. Без него каждая смена номенклатуры оформляется заявкой подрядчику, а участок простаивает до его приезда. Эту роль редко предусматривают заранее: собственные команды управления проектами роботизации, по данным «Технологий Доверия» и KUKA, сформированы у 15% компаний, еще 44% их создают.

Состав закупки показывает, учтена ли подготовка. В июле «Уральские локомотивы» запустили роботизированный участок сварки тележек: 12 единиц основного технологического оборудования и 10 комплектов стендов — сборочно-сварочные стенды и приспособления для сборки-сварки рам и элементов тележек. Соотношение оснастки и оборудования в проекте близко к один к одному. Тележка собирается с микронной точностью, и оснастка вошла в тот же проект и в тот же льготный заем ФРП на 1 млрд рублей под 3% годовых.

Расхождение ожидаемых и фактических сроков окупаемости имеет то же происхождение. По оценке ИТ-холдинга Т1, средний срок возврата вложений в робототехнические проекты составляет от 2,5 до 6 лет, тогда как 37% опрошенных «Цифрой» компаний не готовы ждать дольше двух-трех. Срок сокращается за счет подготовки участка: она уменьшает и время внедрения, и объем доработок после запуска.

Предприятие, которое проходит эти четыре пункта до принятия решения, чаще приходит к отказу от закупки. Отказ на этой стадии обходится в несколько недель работы технолога. Неготовность участка, выявленная после монтажа, обходится в стоимость оборудования и в простой до устранения причин.
Post #858 79
Теория ограничений: что такое TOC, пять шагов фокусировки и схема барабан-буфер-канат

Теорию ограничений сформулировал израильский физик Элияху Голдратт в начале 1980-х годов, продвигая собственную систему производственного планирования OPT. В 1984 году Голдратт в соавторстве с журналистом Джеффом Коксом изложил метод в форме романа «Цель»: директор завода за три месяца выводит предприятие из убытков, определив участок, ограничивающий выпуск. Издание вошло в список 25 самых влиятельных книг по управлению по версии Time.

Исходное положение: производительность системы равна производительности самого слабого звена, а вложения в остальные участки оседают в запасах между операциями.

Пять шагов фокусировки

- Найти ограничение: участок, оборудование, поставку или регламент, определяющий предел выпуска. Перед ним накапливается очередь, за ним оборудование простаивает.
- Максимально использовать его: перерывы и пересменка идут со сдвигом, наладка выносится за пределы цикла, входной контроль отсекает брак до операции.
- Подчинить остальную систему его темпу: смежные участки работают на ритм ограничения, а не на собственную загрузку. Шаг наиболее спорный, поскольку предполагает плановые простои при свободной мощности.
- Расширить ограничение: дополнительная смена, вторая единица оборудования, передача операций на кооперацию. Шаг связан с затратами и потому идет четвертым.
- Вернуться к первому шагу: после расширения ограничение перемещается на другой участок.

Барабан, буфер, канат

Для управления потоком Голдратт предложил схему из трех элементов. Барабан: ограничение, задающее ритм производству. Буфер: запас времени и материалов, защищающий ограничение от простоя при отклонениях на предыдущих операциях. Канат: правило запуска, по которому материалы поступают в производство по мере расхода буфера, а не по мере поступления заказов.

Загрузка цеха сверх темпа ограничения не увеличивает выпуск, но наращивает незавершенное производство и удлиняет срок исполнения заказа.

Разбор на примере

Омский производитель сельхозтехники «СибзаводАгро» выпускает бороны, сеялки и плуги, наиболее сложное изделие насчитывает 4500 деталей. Состояние на 2021 год: закупки велись без приоритетов, детали терялись при межцеховом перемещении, руководство не имело данных о стадии исполнения заказа.

Порядок работ подчинили приоритету исполнения. На каждом рабочем месте введена очередь операций, первой в ней идет та, от которой зависит срок отгрузки. Отдельная очередь установлена для внутрицеховой транспортировки. Перед сборкой введено комплектование: сборщик приступает к изделию после подтверждения наличия всех позиций.

Приоритет заказа задает очередь, а не решение мастера в течение смены. По данным поставщика системы управления, исполнимость заказов точно в срок составляет 97%.

Границы применимости

Метод применим к системам с выраженным узким местом. При сопоставимых мощностях участков и срывах сроков по вине снабжения фокусировка на ограничении результата не дает. Второе ограничение управленческое: третий шаг оставляет часть мощностей незагруженной, что расходится с оценкой цеха по коэффициенту загрузки оборудования.

Место в методике АЦТ

Теория ограничений значится под кодом A3-08 в группе A «Операционная эффективность»: 12 часов теории, 20 часов практики, категория сложности «сложный». Норматив вдвое ниже, чем у бережливого производства, поскольку метод изменяет не состав операций, а порядок запуска.
В методике инструмент примыкает к средствам планирования потока: канбану (A3-02), выравниванию загрузки (A3-06), работе точно вовремя (A3-07). Диагностика опирается на карту потока создания ценности (A1-09), без которой ограничение определяется по косвенным признакам.

Вывод

Метод переводит управление производством из режима ежедневного согласования приоритетов в режим правила: очередность работ задает состояние потока перед ограничением. Первые три шага из пяти вложений в оборудование не требуют. Ограничение существует в любой системе и перемещается после каждого расширения, поэтому теория ограничений работает как постоянная процедура управления.
  • 👍 1
Older posts →
Threads Profile ViewerView any public Threads profile without an account.Open ThreadLook →Writing with AI? Make it sound human.Metric37 rewrites AI drafts so they read naturally. Free AI detector, 1,500 words free.Try Metric37 →