TGViewer
Channel Public Channel
Практика промышленного ИИ | ML Sense | Nord Clan

Практика промышленного ИИ | ML Sense | Nord Clan

@nordclan_ai_practice

Опыт внедрений. Разбор технологий. Реальные кейсы.
Subscribers
59
Photos
22
Videos
13
Links
2
Recent Posts 10 shown
Post #49 40
Как научили нейросеть отличать брак от сдвигов и стыков

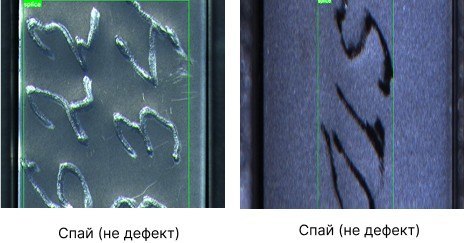
Обещали рассказать, как научили нейросеть находить дефекты ленты сверхпроводника и не путать их со сдвигами, стыками и другими допустимыми артефактами производства.

👉 Начнем со сдвигов.

Во время перемотки лента может смещаться в кадре. Для оператора это не проблема, а вот алгоритм легко может принять такой сдвиг за дефект. Поэтому сначала пришлось научить систему понимать, где находится сама лента. Для этого зафиксировали её ширину — 12 мм. Теперь модель ориентируется на реальные границы ленты, а не на её положение в кадре.

👉 Самыми сложными оказались «плюхи».

У них нет чётких границ. Одна плюха может частично накладываться на другую, а рядом могут лежать отдельные частицы того же материала. Поэтому обычная разметка здесь не работала. Сначала нейросеть искала все точки скопления частиц, а затем объединяла их в группы по заданным правилам. Например, если точки находятся ближе 2 мм друг к другу, система считает их одним дефектом.

👉 Отдельная история — стыки ленты.

Это не брак, а место соединения двух участков ленты. Но на изображениях некоторые стыки выглядели почти так же, как горизонтальные «плюхи». Из-за этого система иногда пропускала реальные дефекты. Пришлось добавить в датасет ещё полсотни примеров таких «плюх» и заново дообучить модель. После этого она перестала путать их со стыками.

Итог: датасет на 26 тысяч изображений, точность детекции 95% при минимуме ложных срабатываний.
  • 🔥 5
  • 👍 1
Post #45 67
Зачем мы изучали плюхи или как выглядит брак сверхпроводниковой ленты

Сверхпроводник начинается с тонкой ленты шириной всего несколько миллиметров. Именно из таких лент потом собирают силовые кабели, электромагниты, накопители энергии и другое высокотехнологичное оборудование. 

👉Как и в любом производстве, здесь встречается брак. И это не один-два понятных дефекта, а целая фауна: одни похожи друг на друга, другие умеют маскироваться, а третьи вообще притворяются браком, хотя им не являются.

🔹 Плюхи

Частицы материала оседают на поверхности там, где их быть не должно. Опасный дефект: в этих местах падает критический ток ленты.

🔹 Надавы

Механические вмятины после прохождения через ролики. Для производства они не так критичны, но внешне они похожи на «плюхи». Даже специалисту иногда приходится присматриваться.

🔹 Бугры

Небольшие локальные утолщения поверхности. Сами по себе безопасны, но часто маскируются под куда более серьёзные повреждения.

🔹 Зажёвы

Неприятные дефекты. Возникают при прохождении ленты через оборудование и могут выглядеть совершенно по-разному: от едва заметной деформации до серьёзного повреждения поверхности. Часто приводят к отзыву целой партии продукции.

Ещё сдвиги и стыки ленты — вообще не дефекты, но на камеру выглядят как брак.


❓На последнем прикрепленном фото есть «плюхи». Задачка: на каждом изображении один дефект или несколько? Где заканчивается каждый дефект? В следующем посте — как в итоге научили нейросеть отвечать на эти вопросы самостоятельно.
  • 🔥 6
  • 👍 2
Post #44 75
При высокой скорости конвейера у контролёра есть доли секунды, чтобы понять есть дефект на продукции или нет. В таком темпе внимание человека ослабевает, часть дефектов проходит мимо из-за предела скорости реакции. Машинное зрение работает без этого ограничения.

🔺 На конвейере птицефабрики проходит около 7 тысяч куриных тушек в сутки. Дефекты (гематомы, порезы, поломанные крылья) отбраковывали вручную: при такой скорости часть повреждений неизбежно проходила мимо. Одной камерой такую задачу тоже не решить: дефект может быть на любой стороне тушки, а разворачивать её под объектив никто не будет.

✅ Поставили систему машинного зрения ML Sense:

1) Две камеры по обеим сторонам конвейера: одна спереди, вторая сзади. Отдельно настроили освещение, чтобы кадр был равномерным, без теней и бликов. Крепления для камер и осветителей — из нержавеющей стали, по требованиям пищевого производства.

2) Разметили 5 тысяч фото с дефектами: гематомы от 300 кв мм, порезы от 10 мм.

3) Обучили нейросеть отличать не только тип повреждения, но и его размер.

4) Синхронизировали камеры с отбраковщиком: система нашла дефект, отбраковщик снял тушку с линии.

Точность детектирования — 99%. Контроль качества на этом участке полностью автоматизирован. Машинное зрение контролирует качество лучше человека — не устаёт и не пропускает дефекты на скорости.
  • 🔥 5
  • 👍 3
  • 🤯 1
Post #42 86
Недавно показывали монтаж системы машинного зрения на производстве. Теперь подробнее — про инженерные конструкции, которые для неё спроектировали и смонтировали.

На площадке установили:

📷 19 камер
💡 24 светильника
🏗 11 мачт разной высоты
⚙️ 2 подвижные конструкции
🤖 Интеграцию с 6 роботами

Все конструкции проектировались и изготавливались специально под площадку. Когда задача не ограничивается одной камерой и одной точкой контроля, вокруг системы машинного зрения приходится выстраивать полноценную инженерную инфраструктуру — под конкретную линию и условия производства.

Собрали для вас несколько кадров с монтажа. На видео — система контроля длинномерных изделий. Камера перемещается по направляющей и последовательно снимает объект длиной до 7 метров.
  • 🔥 10
  • 👍 1
Post #41 80
Предпроектное обследование: необходимость или нет?

Некоторые заказчики считают предпроектное обследование лишним шагом — раз есть исходные данные, почему нельзя сразу дать оценку или приступить к разработке? Но обследование в проекте необходимо дважды, и каждый раз решает разную задачу.

➡️Первый выезд — до коммерческого предложения. Он нужен, когда невозможно дистанционно оценить объём работ или когда заказчик сам ещё не до конца понимает, что ему нужно. На этом этапе мы не проектируем систему в деталях, а проверяем реализуемость и считаем реалистичный бюджет и сроки. По итогам заказчик получает отдельный документ, с которым можно взять паузу на размышление или пойти в проект.

➡️Второй выезд — уже после заключения договора. Здесь задача не оценить, а спроектировать: снять точные параметры под оборудование заказчика и условия конкретной линии.

На практике:

В техзадании заказчика были указаны ширина конвейера и высота потолка над ним. При выезде на обследование замерили оба параметра на месте — фактические цифры разошлись с теми, что были в ТЗ. Заложи мы монтаж камер под исходные данные, узел контроля физически не встал бы в отведённое пространство, и переделывать пришлось бы уже после закупки оборудования.
  • 👍 3
  • ✍ 1
Post #38 84
Прямо сейчас монтируем систему машинного зрения для крупного роботизированного производства. Обычно этот этап остаётся за кадром, а мы решили показать, как выглядит наша работа в процессе.

Площадка со своими условиями, и под неё пришлось делать крупные инженерные конструкции. Расскажем об этом отдельно, в ближайшее время — там есть что показать👍
  • 🔥 13
  • 👍 3
Post #36 94
В чем проблема с контролем поверхности металла и как ее можно решить

При производстве металлопроката у машинного зрения типовой набор сложностей: блики, высокая скорость, смещение полотна. Полоса движется со скоростью до 20–30 м/с, вибрирует и смещается на конвейере на несколько сантиметров. А поймать нужно наплыв в 0,1 мм. Если камера отдаёт пересвеченный или размытый кадр — даже точная модель на нём ошибётся.

Что сделали при проектировании системы для одного из металлопрокатных производств:

1️⃣ Сменили точку съёмки. Камеры и свет установили не над плоским участком, а в точке изгиба листа. Здесь дефект меняет геометрию и становится контрастнее, а зеркальный блик уходит мимо объектива.

2️⃣ Поставили линейный свет высокой интенсивности с равномерной засветкой поверхности, так как обычные лампы дают полутени по краям и появляются шумы.

3️⃣ Добавили автоматический контроль освещённости: параметры света выводятся в интерфейс системы, чтобы отклонения — загрязнение оптики, старение диодов — было видно сразу.

Итог: система точно фиксирует дефекты поверхности от 0,1 мм при движении металлопроката со скоростью 0,5 м/с.
  • 👏 5
  • 👍 2
Post #35 106
Системы машинного зрения умеют находить дефекты на высокой скорости и с высокой точностью. Но обнаружить — не значит устранить. На быстром конвейере между моментом детектирования и точкой, где оператор может вмешаться, проходит время. Полотно, лист металла или упаковка уже ушли вперёд.

Это типовая задача для производств с непрерывным потоком: текстиль, металлопрокат, строительные материалы, пищевая упаковка. Алгоритм видит дефект, но человек физически не успевает найти нужное место на движущемся материале.

👉Один из способов решить это — автоматическая маркировка. Вот пример из практики:

На производстве минеральной ваты полотно движется со скоростью до 16 м/мин по трём полосам, дефекты — от 5 мм.

Мы разработали маркирующее устройство: ML Sense обнаруживает дефект и мгновенно подаёт сигнал на пневмоотсекатели, которые активируют краскораспылитель в нужной точке. Конвейер не останавливается, оператор видит метку и знает, что исключить из дальнейшей переработки.

Найти дефект и устранить его — разные задачи, и обе требуют инженерного решения.
  • 🔥 5
  • 👍 2
  • 🤔 1
Post #32 141
При отгрузке сыпучих грузов в мешках важно зафиксировать точное количество продукции. Если цифра в накладной не совпадёт с тем, что приехало к получателю, возникает спор: кто ошибся и на каком этапе.

Оператор может считать мешки сам, но при высокой скорости линии и производительности могут быть неточности.

ML Sense автоматизирует подсчет движущейся продукции: камеры фиксируют каждый мешок на конвейере в реальном времени, алгоритм определяет количество, оператор сверяет итог с накладной без остановки процесса.

На видео — система в работе.

Результат внедрения:

✅на 80% сократилось число спорных ситуаций с логистикой
✅на 15% выросла скорость погрузки за счёт исключения пауз на контроль
  • 👍 3
  • 🔥 2
Post #30 132
Что на самом деле ограничивает точность детекции на высокой скорости конвейера

Кажется логичным: чем быстрее конвейер, тем сложнее камере успевать. Зачастую узкое место совсем в другом — разбираем на конкретном проекте.

Установили систему машинного зрения на линии розлива и упаковки пива. Камера проверяет дату и срок годности, нанесённые лазерным принтером на банку. Скорость линии — до 800 тысяч банок за смену, это 17-18 банок в секунду непрерывным потоком. Человек на такой скорости физически не успевает проверить каждую банку, а пропуск даже одной с нечитаемой датой может стоить утилизации целой партии.


❓Как камера успевает


На каждую банку в зоне контроля есть около 50-60 миллисекунд — это время, за которое она физически проезжает мимо камеры. Системе хватает 30-40 миллисекунд: пока одна банка обрабатывается — следующая уже снимается, а сама обработка видеопотока быстрая, потому что алгоритм анализирует только нужную область с датой.

Где теряется точность

Точность может снижаться не от самой скорости конвейера, а от вибрации, бликов или слабой печати самой даты. Поэтому в проекте камеру поставили на отдельное основание, гасящее вибрацию конвейера, и закрыли купольным освещением, которое убирает большую часть бликов ещё до того, как кадр попадёт в нейросеть (см.фото).

Результат

При нормальных условиях съёмки система сохраняет точность до 99% даже на максимальной скорости линии. Падает она не плавно, а резко — и только если что-то физически нарушено: сбилась камера, засветило, загрязнилась оптика. Поэтому задача на старте проекта: правильно спроектировать узел контроля под скорость и условия конкретного цеха.
  • 🔥 3
  • ❤ 1
  • 👍 1
Older posts →

About this channel

How can I read @nordclan_ai_practice without a Telegram account?
TGViewer shows the public web preview Telegram publishes for Практика промышленного ИИ | ML Sense | Nord Clan: recent posts, photos, videos and the subscriber count, with no app, login or account.
How many subscribers does Практика промышленного ИИ | ML Sense | Nord Clan have?
Практика промышленного ИИ | ML Sense | Nord Clan (@nordclan_ai_practice) has 59 subscribers on Telegram, refreshed roughly every 30 minutes.
Does Практика промышленного ИИ | ML Sense | Nord Clan know I viewed it here?
No. Public channel previews carry no viewer identity, and TGViewer has no accounts or tracking of what you look up.
Threads Profile ViewerView any public Threads profile without an account.Open ThreadLook →Writing with AI? Make it sound human.Metric37 rewrites AI drafts so they read naturally. Free AI detector, 1,500 words free.Try Metric37 →