
При роботизации токарных и листогибочных участков проблемы часто возникают ещё до выбора робота.
Во многих случаях автоматизируют операцию, не проверив устойчивость процесса и повторяемость цикла.
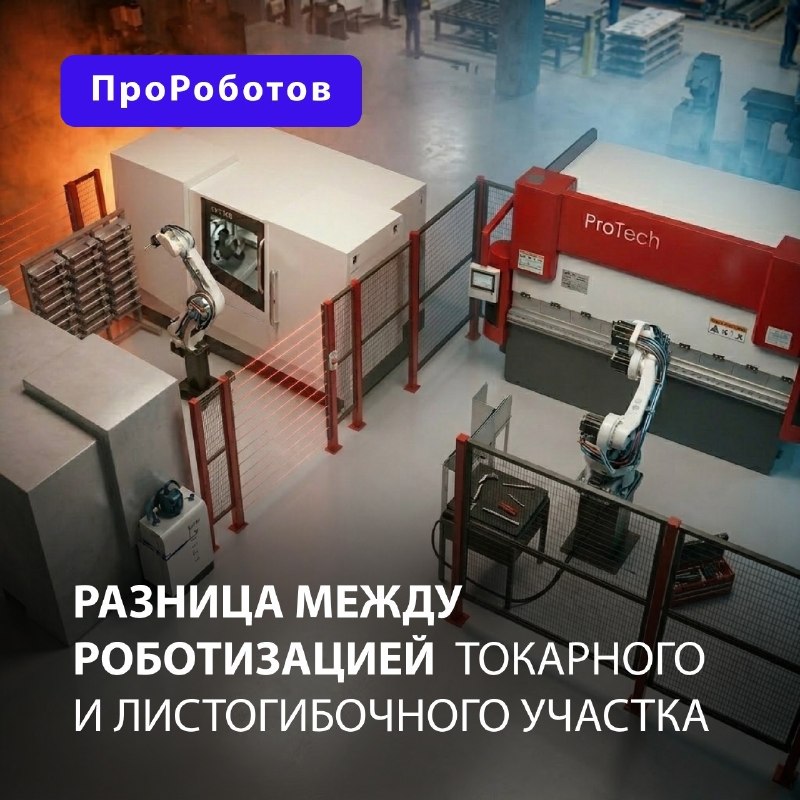
На токарном участке важна не скорость робота, а точность базирования детали, повторяемость подачи и условия в зоне обработки. Если оператору приходится вручную поправлять деталь или удалять стружку, робот столкнётся с теми же проблемами — только уже с остановкой ячейки. Поэтому заранее закладывают накопители, контроль ориентации и удаление стружки.
С листогибами специфика иная. Здесь критичны не только траектории робота, но и стабильность гибки. Разброс толщины, пружинение и изменение геометрии влияют на захваты и позиционирование. Если пресс даёт отклонение по углу 0,5–1°, ошибка накапливается уже через несколько гибов.
Быстрее всего внедряются проекты со стандартизированными деталями, оснасткой и циклом работы. Если партия требует ручной подстройки, начинать нужно с подготовки технологии.
Решение: здесь.
Post #1139
394
- 👍 3
- ❤ 2
- 🔥 1
- 👏 1